10 月 23 日上午九点半,我在越南平阳省土龙木市一条支路的厂区门口站着。
门卫老阮递给我一把塑料椅,指了指树荫。
我坐下。四十分钟,三辆厢式货车从我面前出闸。
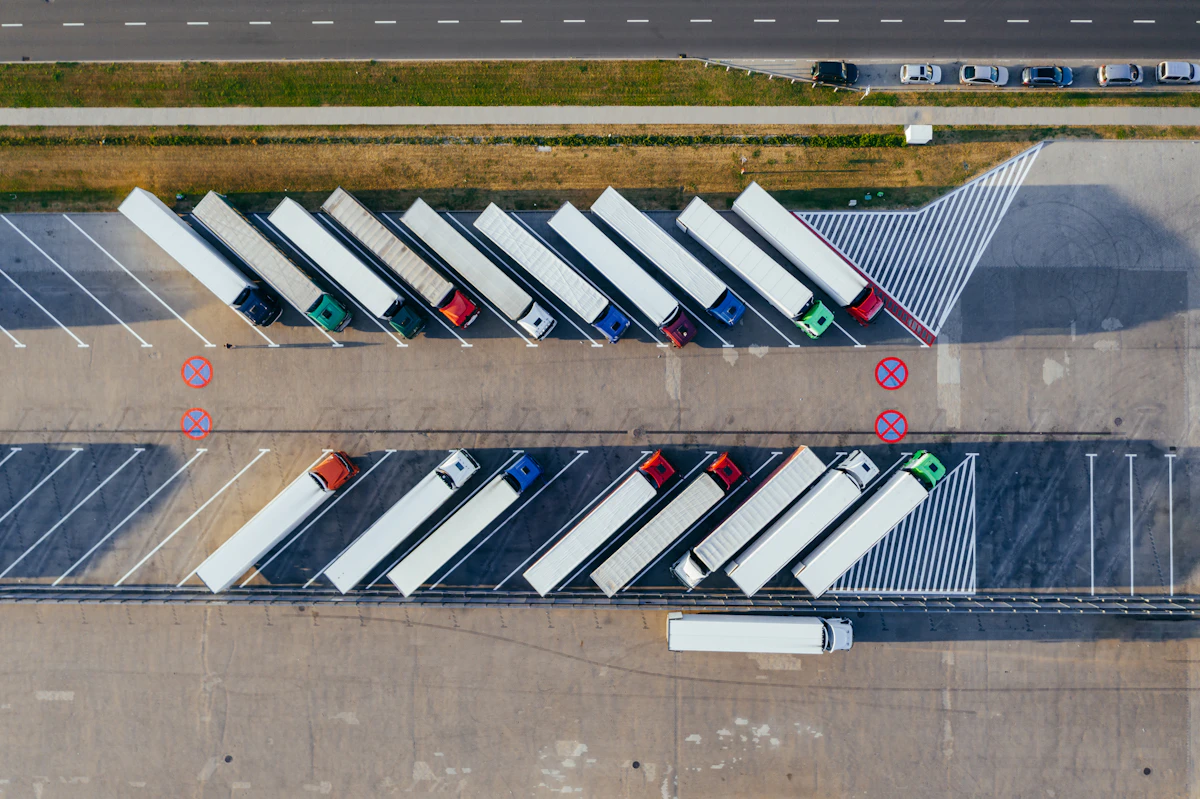
第二辆车的后门没关严,风一吹,露出半截纸箱,上面印着瑞典一家家具品牌的标志。

先讲那个订单
厂长姓陈,四十出头,广东人,来平阳第九年。
他给我看一张排单表 A4 纸,密密麻麻。
「这个月出货 186 个柜。」他说,「去年同月是 121 个。」
我问他凭什么。
他把笔往表上一戳:「客户要的东西,三年前是简单款,现在是复杂款。简单款去了别处,复杂款留下来。」
这句话我记了一路。
亚洲二线产区特点,第一句大概就是这个——不是接别人不要的,是接别人接不住的。
二线产区的门槛不在便宜,在于能扛住改单。改单是利润,也是命。
工人的事,得说细一点
车间里一个组长叫阿蓉,二十八岁,本地人。
她管 42 个人,两条线。
她指着工位给我比划:早上七点半开工,十一点半吃饭,午休一小时,下午五点半收工,赶单加班到八点。
「加班多吗?」我问。
她说:「这个月加了 11 天。」
说完她笑了一下,补一句:「我老公也在隔壁厂,孩子我妈带。」
我一时没接话。
这段在报告里大概只会写「劳动力供给充足」六个字。
我在旁边站了十分钟,看她把一张流程单上的数字核对三遍。
配套这件事,藏在小路上
陈厂长下午带我去看隔壁街的喷塑厂。
走路七分钟,路口有家卖冰咖啡的小摊。
喷塑厂老板姓黎,越南人,普通话一般,说「交货三天」四个字说得很稳。
他说铁件从隔壁县过来,塑粉从胡志明市调,包装纸箱隔一条街。
「不用出这个区。」他边比划边说。
这就是二线产区最容易被低估的一点。
单看每一环都不起眼,凑在一起,半径两公里能配齐一条链。
顺便说一句,我这次出门前还翻了翻一金宝库上的一份旧数据,2019 年的产业迁移表格,密密麻麻的对数,看得眼睛疼。
我得说个不太讨喜的观点
很多人把二线产区讲成「下一个中心」,我不太同意。
它更像一个缓冲区。
订单多的时候它接得住,订单退的时候它散得也快。
陈厂长自己也承认,2023 年下半年有过两个月只开一半的线,工人流失了将近三成,后来又一个个招回来。
这种弹性,是特点,也是软肋。
把它当成稳定的制造基地来规划,容易出问题。
把它当成能快速伸缩的代工带,才对得上它的真实状态。
这话有点刺耳,但我现场看到的就是这个。
一些零碎的对照
回胡志明市的车上,我翻手机记了几条。
第一,二线产区的信息流比物流慢。排单靠人,报价靠嘴巴,很多厂连一份像样的英文资料都没有。
第二,行政效率参差。同一个市,两个工业区的审批速度能差一倍。
第三,土地和电力的紧张是阶段性的,不是永久性。今年紧,明年可能松,取决于哪个大项目落地。
第四,人会走。技术工留不住是常态,培训成本被反复支付。
这四条跟我在国内看产区时的体会几乎相反。
国内产区靠规模和确定性,这里靠反应速度和不那么确定的空间。
前阵子跟一个做海外拍摄的朋友聊天,他提到女友闺蜜们的轮船之旅那种跨国项目,临时调整的频次跟这边工厂改单的节奏有点像——都是先接住,再想办法。
这比喻有点糙,意思是对的。
回到门口那四十分钟
傍晚离开前,我又在门口站了一会儿。
老阮在收椅子,问我明天还来不来。
我说不一定。
他说:「来的话,早上七点,人最多。」
我点头。
关于亚洲二线产区特点,我写不出一个漂亮的结论。
只能记下这些:186 个柜、11 天加班、42 个人、七分钟的路、半径两公里。
数字不撒谎,数字也不解释。
要解释,得一次次回到门口站着。
顺便贴两条我最近存的资料,一个讲漂亮小妈在厨房秀恩爱mv这类内容的海外分发路径,一个讲juzi tv.net的站点结构,跟产区没关系,是我在补内容侧的课。
还有百事市值那组曲线,我看了两遍,消费端的波动比制造端更快,反过来压在工厂的交期上。
至于imax3d大片和哥哥妹妹养成记1v2笔趣阁,是我在地铁上打发时间翻到的,跟这篇关系不大,先存着。